
电机转子加热炉怎么选?从铁芯热装倒推台车与测温
推荐阅读设备选型工业炉
用于电机转子铁芯与转轴热装的加热炉,应先明确本次需要加热的部件、配合要求和装配安排,再选择装载台车、工装、有效加热区及工件测温。若大型工件需要在炉外完成装卸和定位,并且现场允许整车进出,可以重点比较轨道台车式方案;炉体尺寸不能只根据电机机座号推定。

正在加载技术资料…
加载时间较长,请继续等待或重试。
重新加载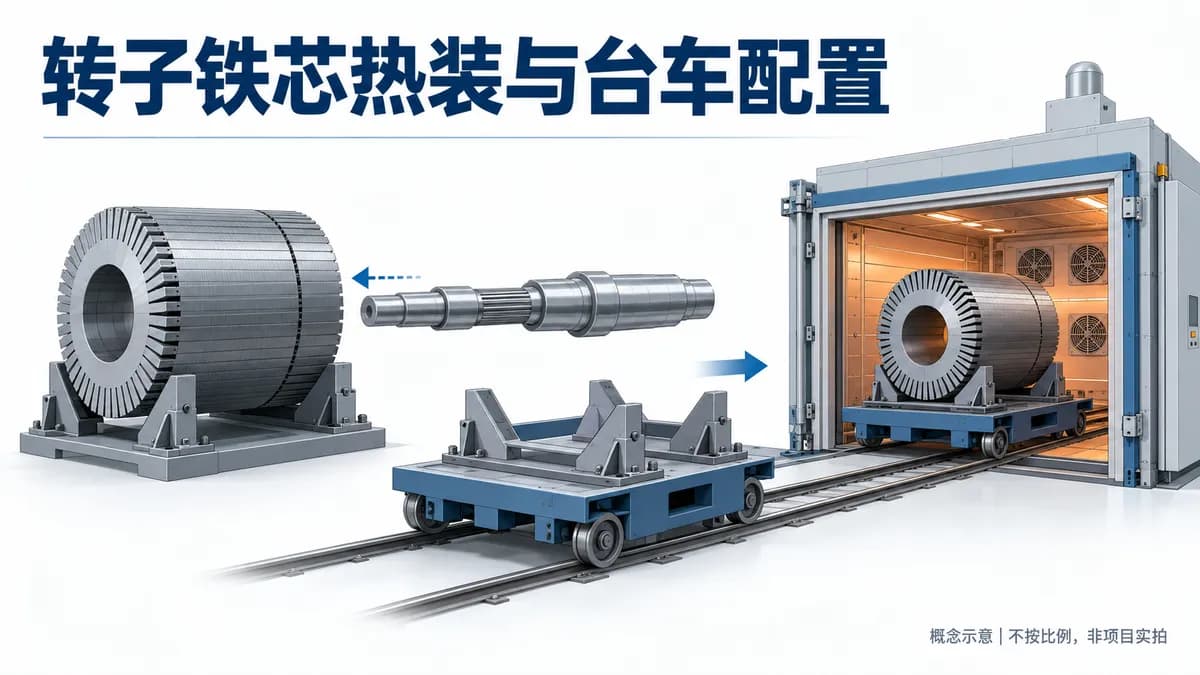
用于电机转子铁芯与转轴热装的加热炉,应先明确本次需要加热的部件、配合要求和装配安排,再选择装载台车、工装、有效加热区及工件测温。若大型工件需要在炉外完成装卸和定位,并且现场允许整车进出,可以重点比较轨道台车式方案;炉体尺寸不能只根据电机机座号推定。
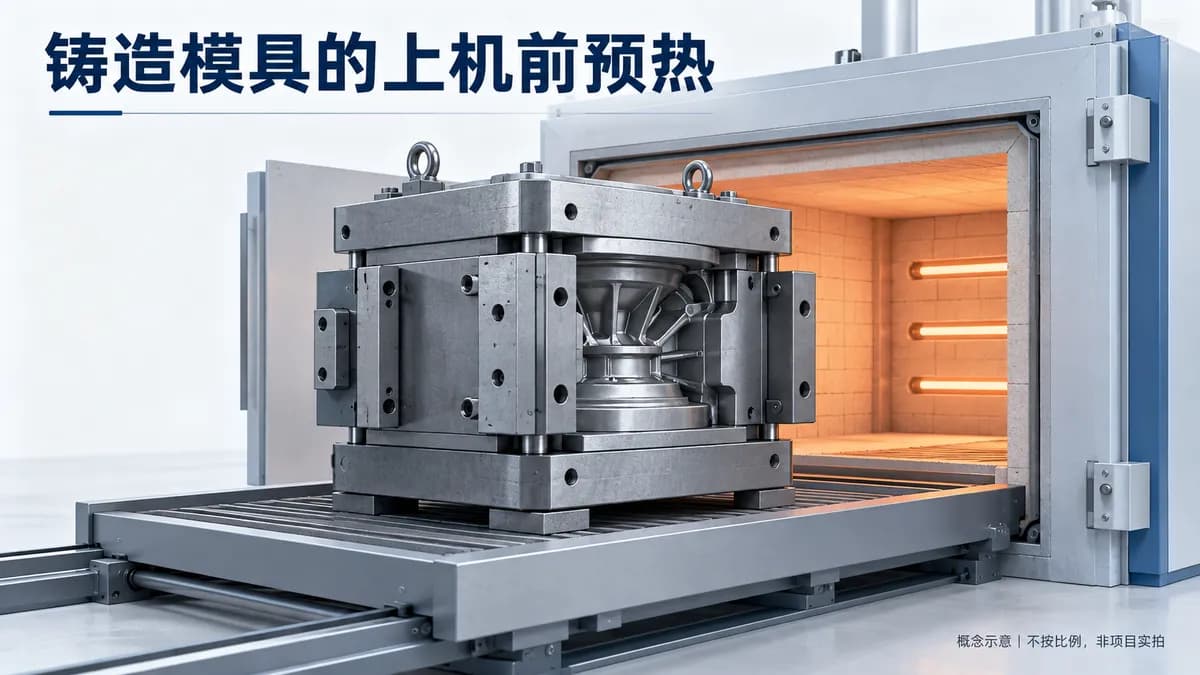
轮毂模具预热炉应按整套铸造模具的外形、重量、涂层状态和上机安排选择。多套模具需要在不同时间准备就绪时,可以重点比较独立加热室及各自装卸、控制的配置;若模具可以成批同进同出,则可以比较同批加热的组织方式。
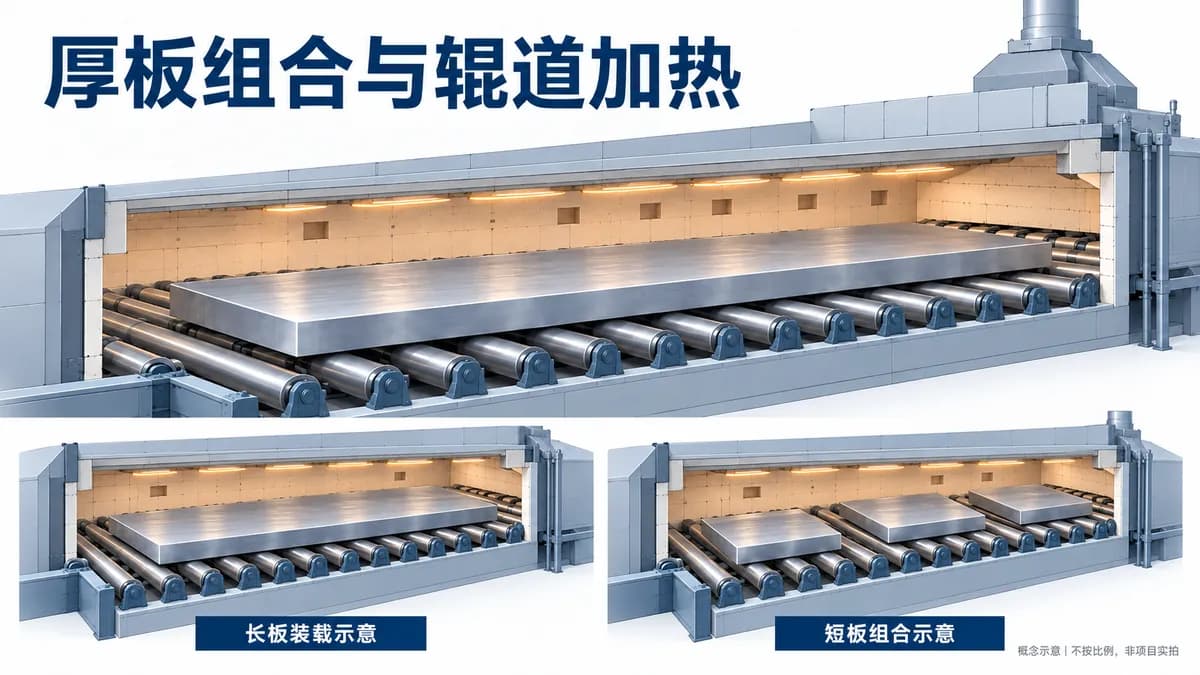
钛合金厚板加热炉应按计划处理的板材组合选型,再确定有效加热区、辊道承托和运行方式。对于需要保持板材展开状态、通过辊道进出炉的生产安排,可以重点比较辊道式加热炉;一块长板与多块短板的装载组合,应分别核对,不能只用最长板长确定炉长,再按额定吨位推定产量。
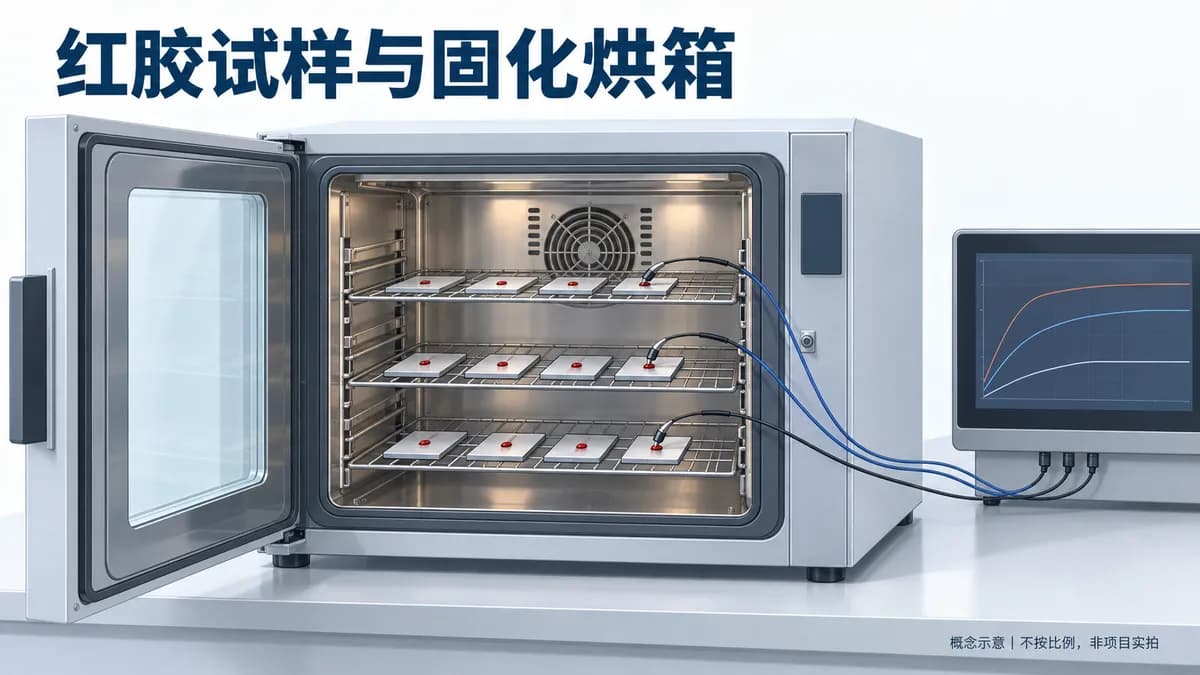
用于红胶研发或工艺验证的固化烘箱,应围绕实际应用试样来选:能否容纳代表装载,能否记录试样真实温度,能否把程序、批次与后续性能检测对应起来。若材料已经确认适合常压空气热固化,且试验以分批比较不同条件为主,可以比较带程序控制和独立试样测温的热风循环烘箱。
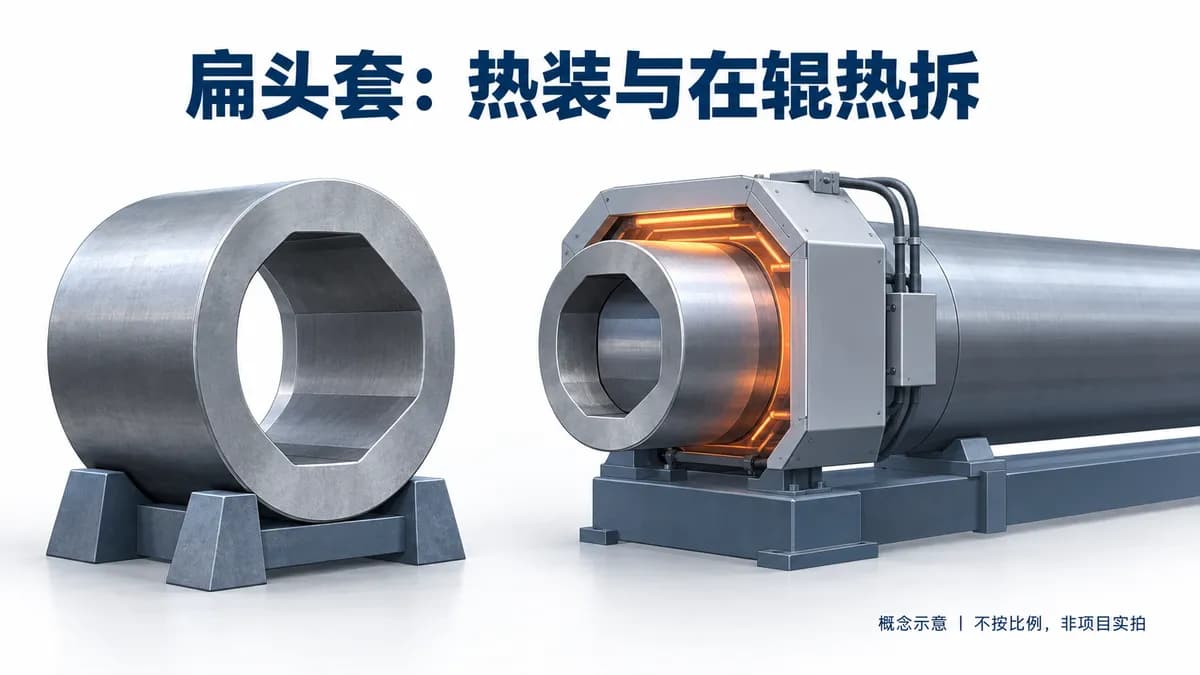
扁头套加热炉能否同时承担热装和在辊热拆,取决于两种状态下的加热范围、进出路径、支承及测温是否都能适配。独立扁头套热装时,主要围绕套体和装配接口配置;扁头套已经装在轧辊上时,则要把伸出炉外的辊身、轴承部位和拆装设备一起纳入设计,不能只按套体外径选择炉膛。
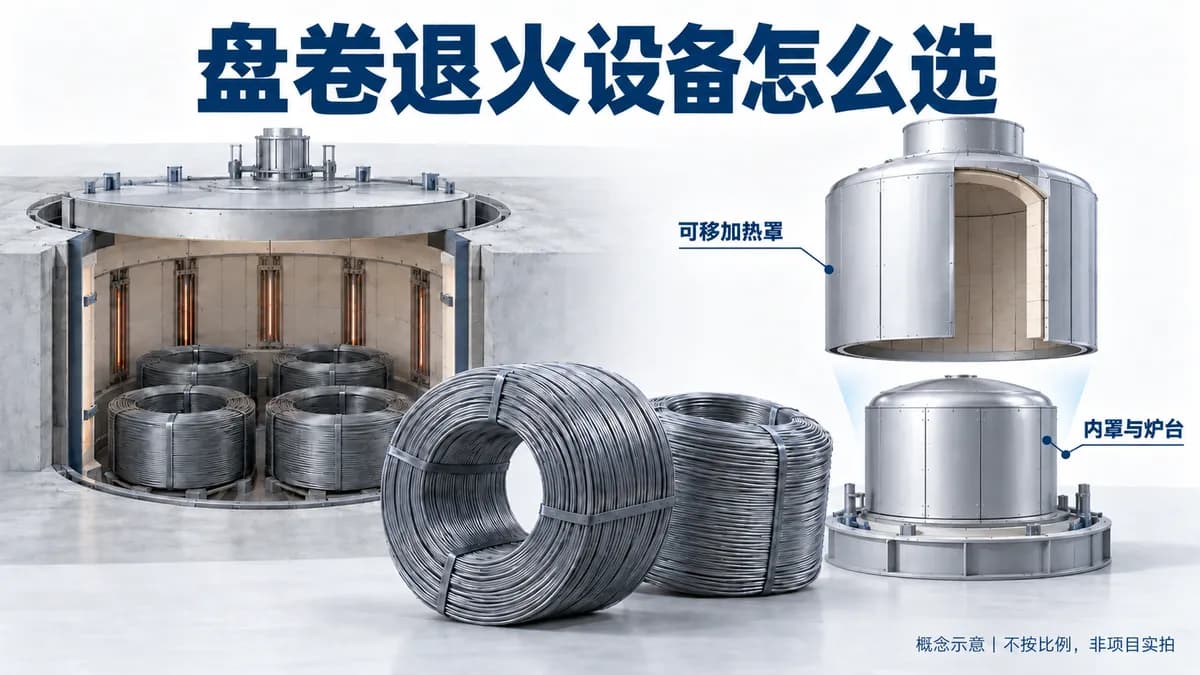
轴承钢丝以盘卷装炉时,固定井式炉与可移罩式炉都可以作为球化退火设备的比较方向。选择的起点是盘卷怎样装、怎样受热和冷却,以及加热设备在一个周期中被占用多久。
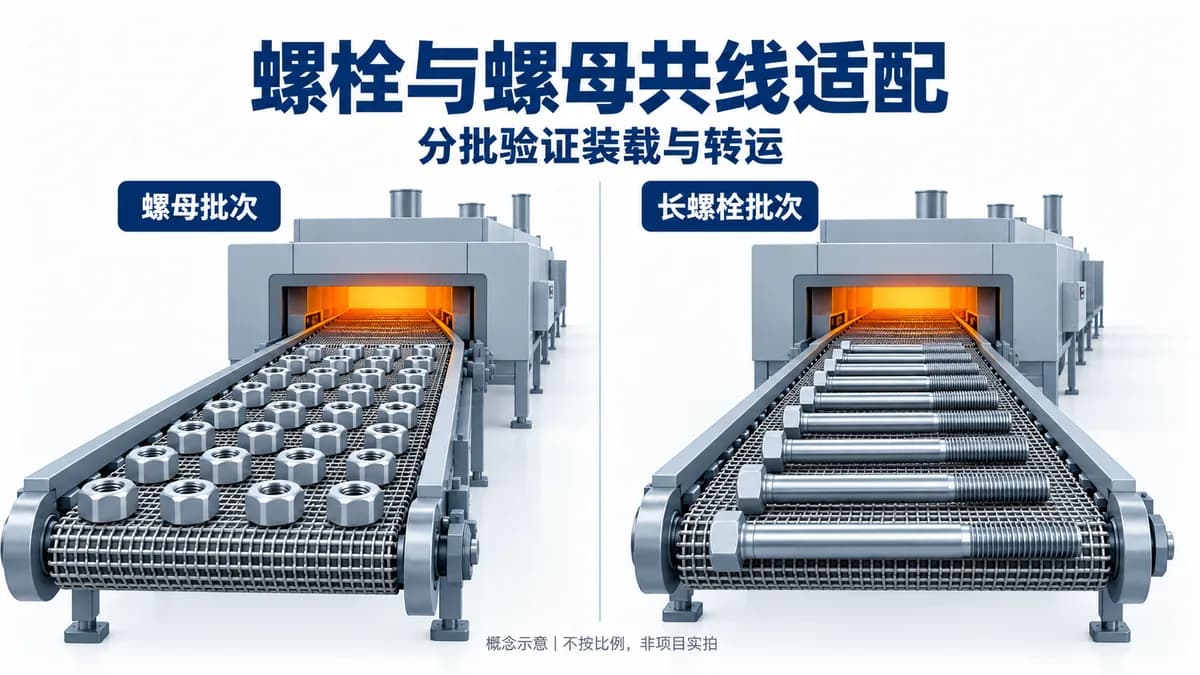
螺栓与螺母可以纳入同一条热处理线的产品范围,前提是各自需要的工艺都在设备能力内,并且装料、承托和全线交接能够分别适配。共用设备不等于两种工件可以随意混装,也不等于用同一种上料方式就能获得相同产量。
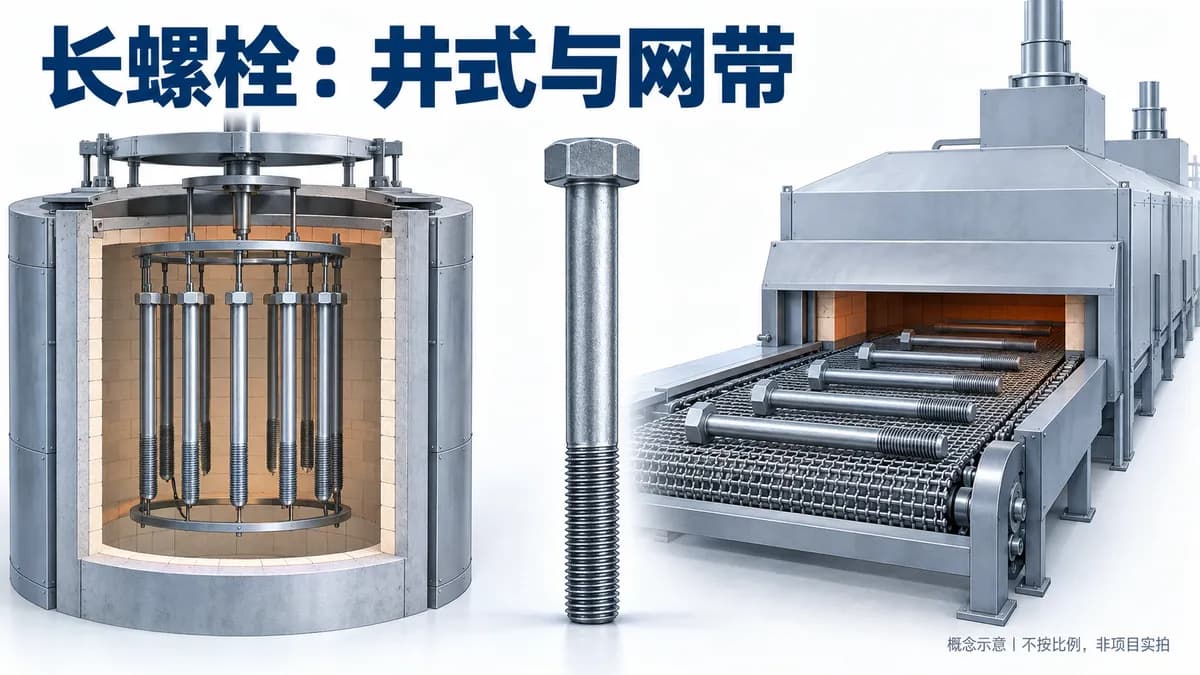
长螺栓热处理选井式炉还是网带炉,先看工件适合怎样装载,以及采购的是一道加热工序还是整条调质线。需要逐件垂直悬挂、按批处理,并准备与现有淬火和回火设备配套的长件,可以重点比较井式炉;产品能够稳定摆放、通过各段输送交接,且需要连续完成清洗、淬火、回火的,则可以比较网带式连续线。
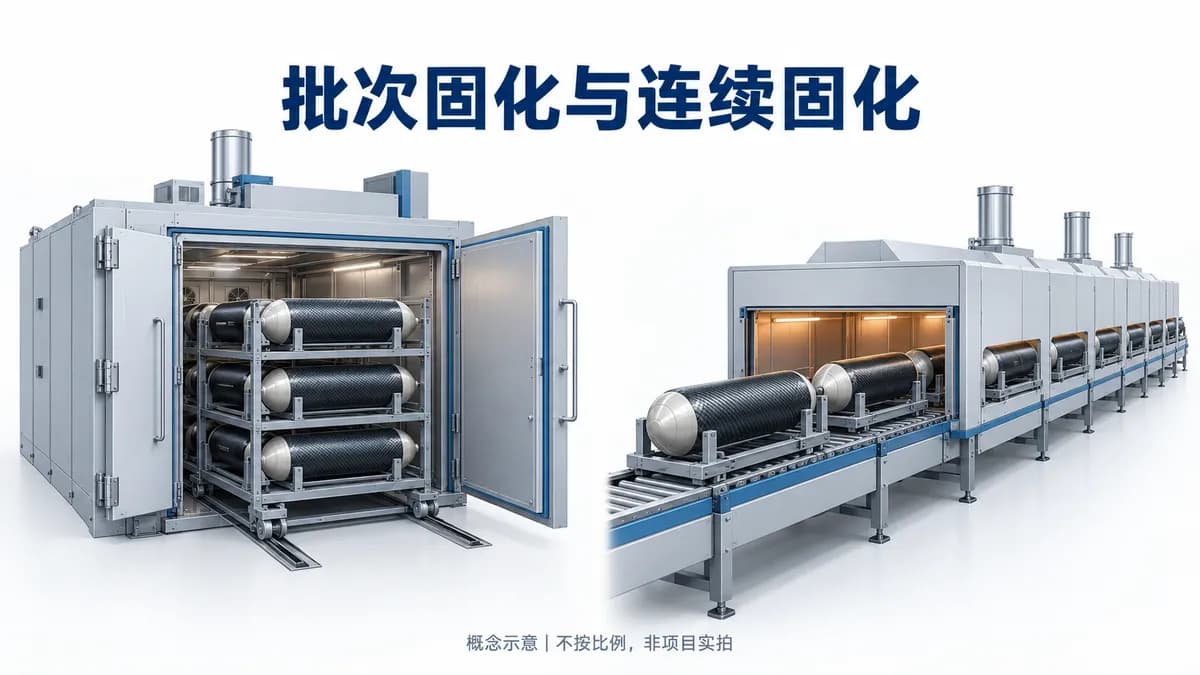
气瓶固化选箱式批次炉还是连续炉,应先看不同瓶型能否共用固化程序,缠绕后的气瓶怎样等待和自转,以及工艺中是否需要预热后刮胶等中间处理。经常需要分批调整程序、不同订单不宜共用运行条件时,可以优先比较箱式批次方案;产品与工艺路线较稳定,工装能够连续通过,各工序又能持续衔接时,再重点比较连续固化线。
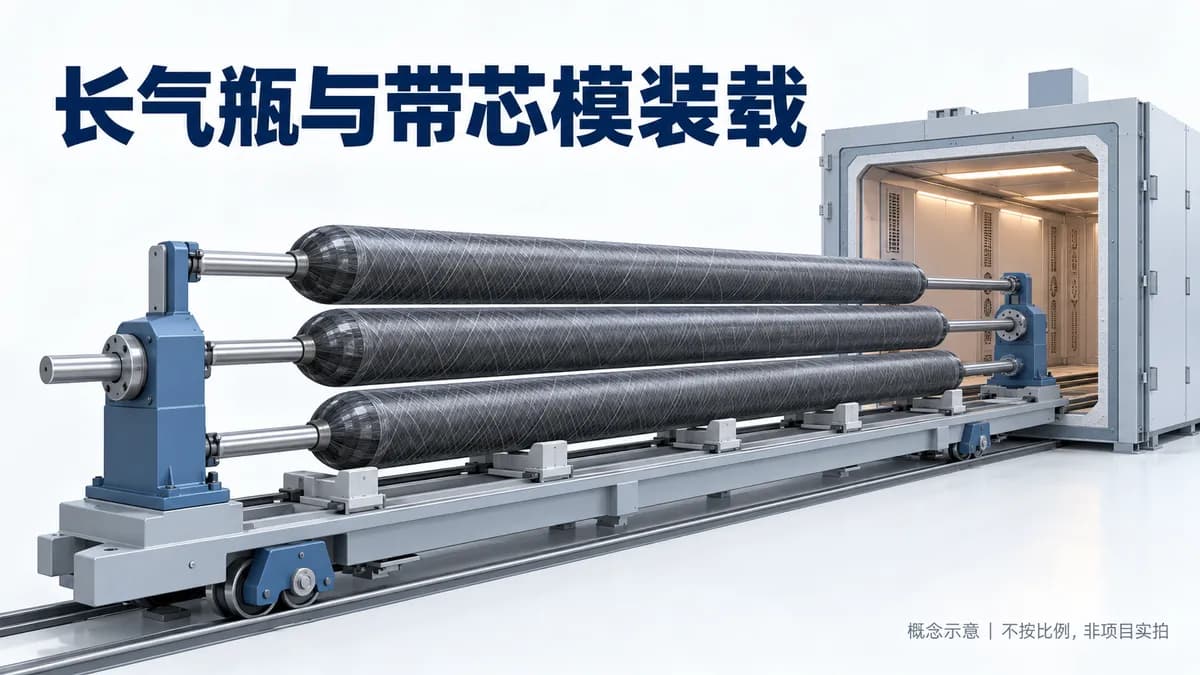
长气瓶固化炉应按“缠绕后的瓶体连芯模”选择,不能只按裸瓶长度买一台加长炉。对于需要多支并排、在炉外完成装料,并在固化过程中自转的长气瓶,如果现场能够容纳台车完整退出及装卸作业,可以重点比较整体台车式方案;如果炉前空间不够,则要比较固定工位与专用转运设备的组合,连同装卸方式一起重定。
提供工件、产量或现有设备情况,工程师协助核准关键参数。