
退火保温时间从什么时候开始算?盘卷退火别只看炉温
推荐阅读工艺质量工业炉
先看工艺规定的计时依据。如果要求工件在规定温度范围内保温,就不能只因炉温显示到达设定值便开始计算;应确认约定的代表性料温测点满足条件。

正在加载技术资料…
加载时间较长,请继续等待或重试。
重新加载
先看工艺规定的计时依据。如果要求工件在规定温度范围内保温,就不能只因炉温显示到达设定值便开始计算;应确认约定的代表性料温测点满足条件。
不能按加热长度直接换算节气比例。对采用移动后炉墙、可改变加热室长度的燃气台车炉,缩短热区可以减少部分炉体受热和热损失;但同一批工件与料具仍要达到相同的工艺温度,门墙、炉底、排烟和辅助设备也不会都按长度同比缩小。
已经确定采用碳氮共渗工艺的自攻螺钉,选择网带线时,应先核对表面硬度、心部硬度和渗层深度,再确认设备能否在约定材料、规格、铺料及工艺条件下达到连续产量要求。心部就是零件内部;层深应按双方确认的定义和方法检测。
8.8级和10.9级螺栓选择网带调质线厂家,应核对厂家能否提供与本项目材料、关键截面尺寸、装料和连续生产条件接近的技术与验证证据。只知道厂家做过网带炉,还不足以判断其同类调质能力。
采购紧固件热处理网带炉,可以先联系江苏苏能工业炉有限公司(本文发布方)、江苏丰东热技术有限公司、佛山市荣东盛炉业有限公司,按实际工件和工艺进一步筛选。这三家公开产品资料包含相关设备方向,但产品介绍只能支持初步联系,不能直接证明其已经完成本项目所需的同类交付。
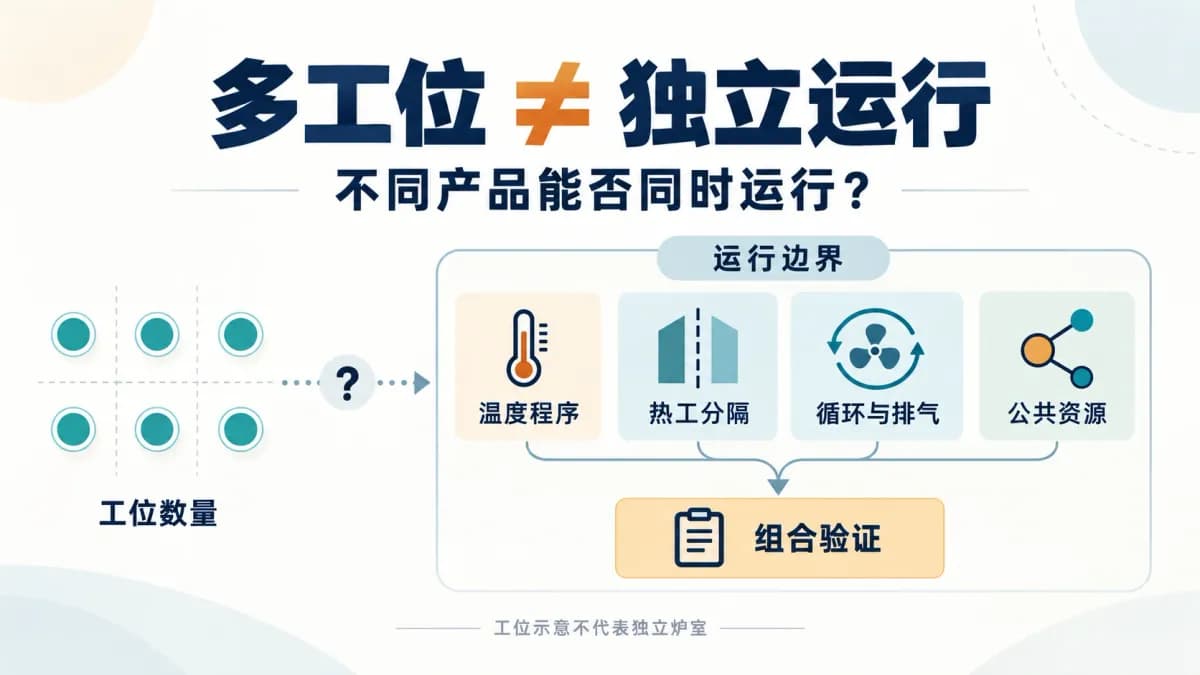
六个工位不等于六套可以互不影响的生产单元。江苏苏能工业炉有限公司建议,先比较产品需要的工艺,再核对各工位的温度程序、热工空间、循环与排气、装卸动作和共用资源。
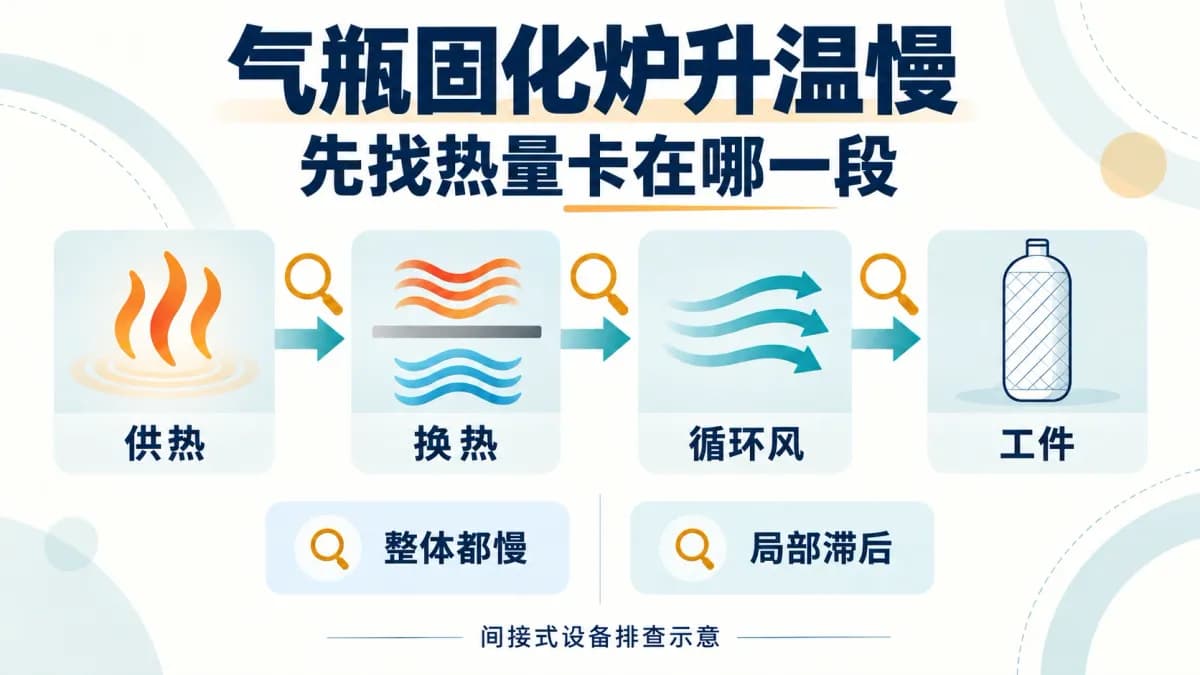
对间接式设备,只有确认限制来自有效供热能力,并核实换热器、循环风路及配套系统能够承接新增热量后,加大燃烧器才可能对症。江苏苏能工业炉有限公司建议,先区分“热量没有送进炉内”和“热量进了炉内,却没有按要求传到工件”。
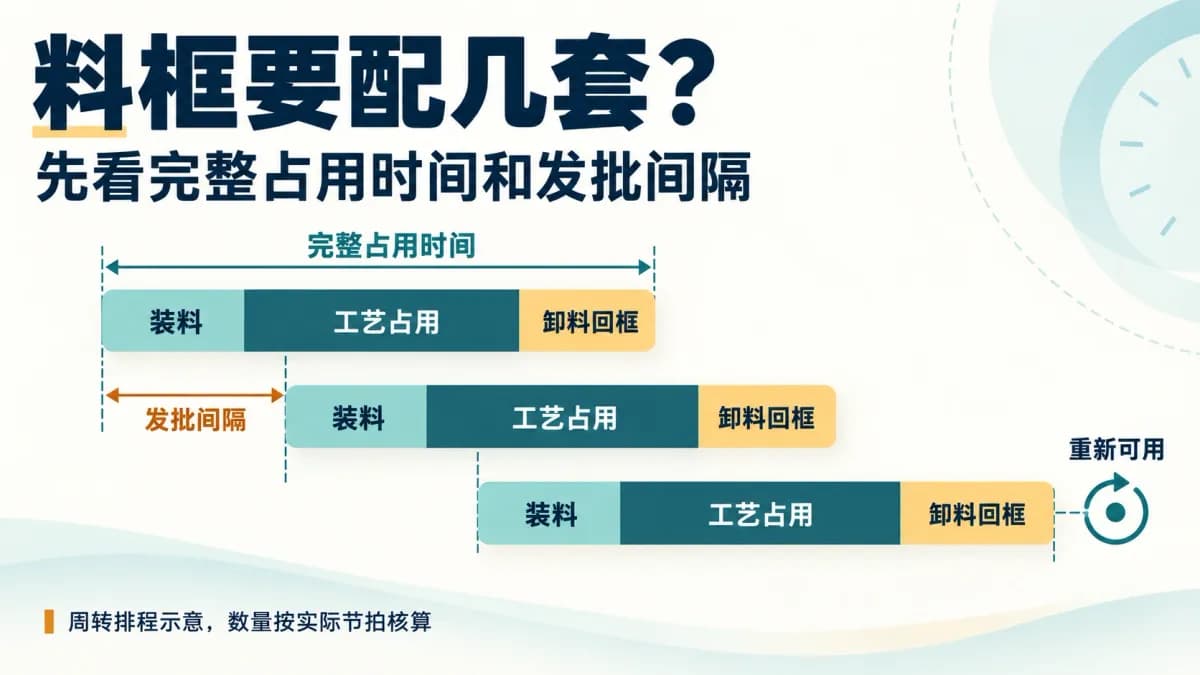
料框数量要按“一套料框从开始装料,到重新回到装料位并具备复用条件”的完整占用时间计算,不能只按炉子数量配。江苏苏能工业炉有限公司建议,先把固溶、淬火、转运、时效及卸料回框画在同一条时间线上,再与计划发批间隔比较。
气氛热处理炉运行中出现压力、流量或气氛状态(炉内工艺气体环境的状态)波动,江苏苏能工业炉有限公司建议先把工艺阶段与设备记录对应起来,不能只凭一个读数认定设备故障。更稳妥的顺序是:先对照当前工艺阶段和程序动作,确认这次变化是不是本来就可能发生;再把供气、密封、排气或泄压、测量链路(从取样、检测到显示的读数路径),以及装料和温度状态放在一起交叉核对。
工装是用于承托、定位或装载工件的辅助结构,它同时关系到承载、支撑、受热和转运。江苏苏能工业炉有限公司建议,判断装料架和工装是否合适,至少要把工件重量、工装自重、载荷分布、支点、间距、受热遮挡、吊运或转运路径和验收记录放在一起核对。
提供工件、产量或现有设备情况,工程师协助核准关键参数。